
SLA-3D-Druckdienst
Dimud bietet professionelle SLA-3D-Druck-Service für hochdetaillierte Prototypen, Ausstellungsmodelle und Kleinserien. Mit einer Auswahl an technischen Kunststoffen, DFM-Unterstützung, Präzisionsveredelung und Qualitätsprüfung helfen wir Ihnen, Ihre Entwürfe schneller zu validieren und sicher in die Produktion zu gehen.
- Einzelne Prototypen bis hin zu Kleinserien
- Ihre Dateien und Ihr Projekt bleiben vertraulich
- Von SLA-Mustern zur skalierbaren Fertigung
SLA-3D-Druckmöglichkeiten
Von hochdetaillierten Prototypen bis hin zu Sonderteilen in kleinen Stückzahlen bietet Dimud eine flexible SLA-Fertigung mit einer Auswahl an technischen Kunstharzen, professioneller Nachbearbeitung und Qualitätsprüfung.
| Fähigkeit | Dimud – Unterstützung bei der SLA-Fertigung |
|---|---|
|
Druckverfahren |
Industrieller SLA-3D-Druck |
|
Bestellmenge |
Vom Einzelstück bis zur Kleinserie |
|
Harzwerkstoffe |
Standard, robust, langlebig, transparent, hochtemperaturbeständig, flexibel, gießbar |
|
Dateiformate |
STEP, STP, STL, IGES, OBJ |
|
Merkmale des Teils |
Feine Details, dünne Strukturen, komplexe Oberflächen, innere Kanäle |
|
Veredelungsoptionen |
Schleifen, Polieren, Lackieren, Klarlackieren, Einlegen, Montage |
|
Qualitätskontrolle |
Sichtprüfung und Maßprüfung |
|
Projektunterstützung |
DFM-Prüfung, Materialauswahl, Oberflächenbehandlung und Produktionsumstellung |
Was ist SLA-3D-Druck?
Der SLA-3D-Druck, kurz für Stereolithografie, ist ein auf Harz basierendes additives Fertigungsverfahren, bei dem flüssiges Photopolymerharz mithilfe einer kontrollierten Lichtquelle Schicht für Schicht ausgehärtet wird. Er wird häufig zur Herstellung von Prototypen und maßgefertigten Bauteilen mit glatten Oberflächen, feinen Details und komplexen Geometrien eingesetzt.
Im Gegensatz zum Filamentdruck werden bei SLA Teile aus Flüssigkeit gefertigt SLA-Harz, wodurch kleine Details, dünne Wände, gekrümmte Oberflächen, Text und andere feine Strukturen klarer wiedergegeben werden können. Nach dem Druck wird jedes Teil gewaschen, nachgehärtet, Stützstrukturen werden entfernt und die erforderliche Oberflächenbearbeitung wird durchgeführt.
Bei Dimud wird SLA nicht als einfacher Druckprozess betrachtet. Unsere Ingenieure berücksichtigen vor der Produktion die Ausrichtung der Teile, die Platzierung der Stützstrukturen, die Schrumpfung des Harzes, kritische Maße, die Oberflächenbeschaffenheit sowie den Verwendungszweck des Teils. Dies trägt dazu bei, Verformungen, sichtbare Spuren der Stützstrukturen und Montageprobleme während der Prototypenvalidierung zu reduzieren.
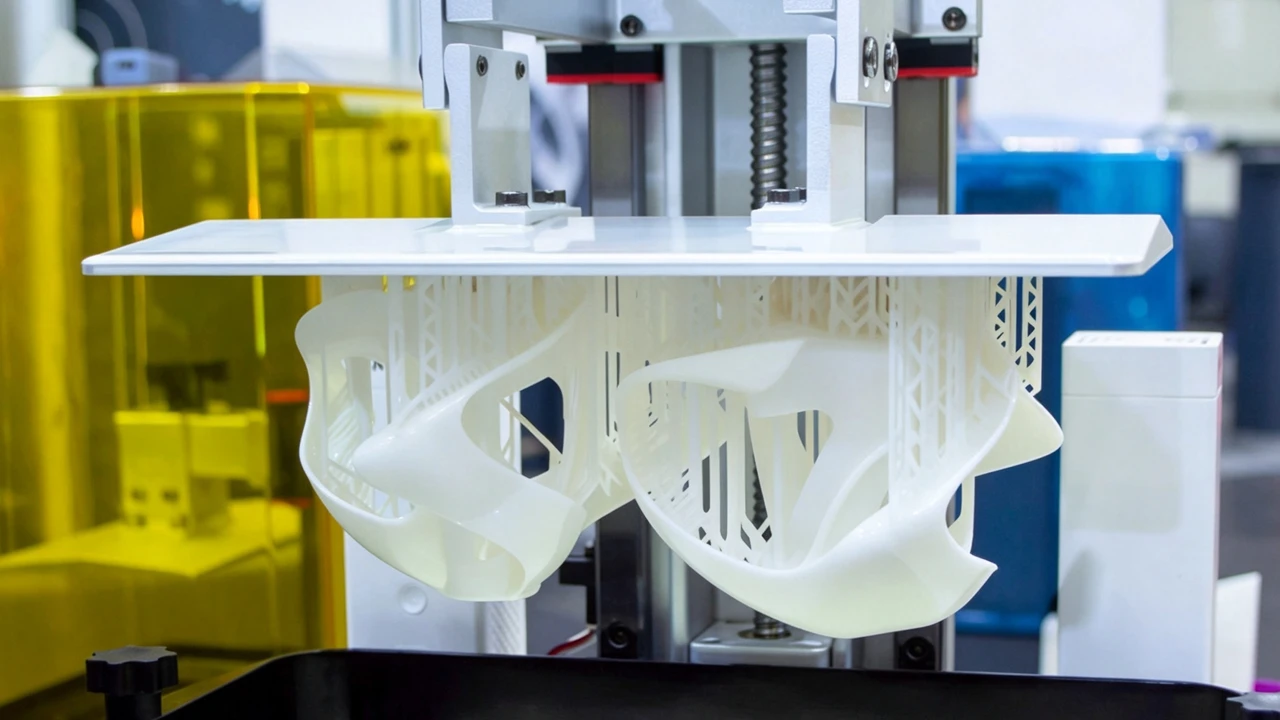
SLA-3D-Druckverfahren
Vorbereitung von CAD-Dateien
Das 3D-Modell wird geprüft und in eine druckbare Datei umgewandelt.
Ausrichtung des Gebäudes
Das Teil wird so positioniert, dass ein Gleichgewicht zwischen Genauigkeit, Oberflächenqualität, Stützstrukturen und Druckstabilität hergestellt wird.
Harzdruck
Ein industrieller SLA-Drucker härtet das flüssige Harz Schicht für Schicht entsprechend dem in Schichten unterteilten Modell aus.
Waschen
Das unausgehärtete Harz wird vom gedruckten Teil entfernt.
UV-Nachhärtung
Das Bauteil wird unter kontrolliertem UV-Licht ausgehärtet, um die erforderlichen End Eigenschaften zu erzielen.
Endbearbeitung und Prüfung
Die Stützvorrichtungen werden vor dem Schleifen, Polieren, Lackieren, der Montage oder der Maßprüfung entfernt.
Ist SLA die richtige Wahl für Ihr Bauteil?
SLA ist eine ausgezeichnete Wahl, wenn Oberflächenqualität, feine Details und eine schnelle Konstruktionsvalidierung wichtiger sind als die langfristige Leistungsfähigkeit des Produktionsmaterials. Allerdings ist es nicht für jede Anwendung das beste Verfahren. Die richtige Entscheidung hängt davon ab, wie das Bauteil später verwendet, geprüft und gefertigt wird.
Die Ingenieure von Dimud bewerten den Verwendungszweck des Prototyps – nicht nur dessen Geometrie –, um das geeignete Harz und das geeignete Fertigungsverfahren zu empfehlen. So wird vermieden, dass Kunden für ein hochdetailliertes Bauteil bezahlen, das nicht die Testergebnisse liefert, die ihr Projekt tatsächlich benötigt.
SLA ist eine gute Wahl, wenn Sie Folgendes benötigen:
Funktionen mit hoher Detailgenauigkeit
Erstellen Sie kleine Schriftzüge, Logos, feine Strukturen, komplexe Kurven und filigrane Geometrien mit hervorragender optischer Schärfe.
Glatte Oberflächen
Erstellen Sie präsentationsreife Prototypen, die vor dem Lackieren, Polieren oder der Kundenbewertung weniger Nachbearbeitung erfordern.
Schnelle Designvalidierung
Testen Sie die Produktform, die Montage, die Abstände, die Ergonomie und Designänderungen, bevor Sie in Produktionswerkzeuge investieren.
Transparente oder durchscheinende Prototypen
Bewerten Sie interne Kanäle, Strömungswege, Beleuchtungsstrukturen und transparente Produktmerkmale.
Komplexe Sonderanfertigungen
Fertigung von Geometrien, deren Herstellung durch herkömmliche Zerspanungsverfahren schwierig oder kostspielig sein kann.
Prototypen in kleinen Stückzahlen
Erstellen Sie ein Bauteil oder mehrere Designvarianten ohne die Kosten und Vorlaufzeiten der Formenbau.
Ziehen Sie einen anderen Prozess in Betracht, wenn Sie
Langfristige mechanische Leistungsfähigkeit
Herkömmliches SLA-Harz ist möglicherweise nicht für Teile geeignet, die wiederholten Stößen, dauerhafter Belastung oder langfristiger Biegung ausgesetzt sind.
Thermoplaste in Serienqualität
Wenn für den Prototyp echtes ABS, POM, Nylon, PEEK oder andere technische Kunststoffe verwendet werden müssen, sind möglicherweise die CNC-Bearbeitung oder das SLS-Verfahren besser geeignet.
Großserienfertigung
Bei stabilen Anforderungen an mittlere oder hohe Stückzahlen bietet das Spritzgießen in der Regel bessere Stückkosten und eine höhere Konsistenz.
Transparente oder durchscheinende Prototypen
Bewerten Sie interne Kanäle, Strömungswege, Beleuchtungsstrukturen und transparente Produktmerkmale.
Langfristige Nutzung im Freien
Bei einigen SLA-Materialien können sich die Farbe oder die mechanischen Eigenschaften nach längerer UV-Einwirkung verändern.
Große, kostenkritische Bauteile
FDM oder andere Fertigungsverfahren können bei großen Modellen mit geringen Anforderungen an die Detailgenauigkeit kostengünstiger sein.
Extreme Hitze oder Kontakt mit Chemikalien
Für anspruchsvolle Einsatzbedingungen kann ein spezielles Material oder ein alternatives Herstellungsverfahren erforderlich sein.
Vorteile des SLA-3D-Drucks
Der SLA-3D-Druck vereint feine Details, glatte Oberflächen und eine flexible Fertigung und eignet sich daher ideal für hochwertige Prototypen und komplexe Sonderteile. Vor allem aber hilft er Produktteams dabei, Konstruktionsprobleme frühzeitig zu erkennen und das Risiko kostspieliger Änderungen nach Beginn der Werkzeugfertigung zu verringern.
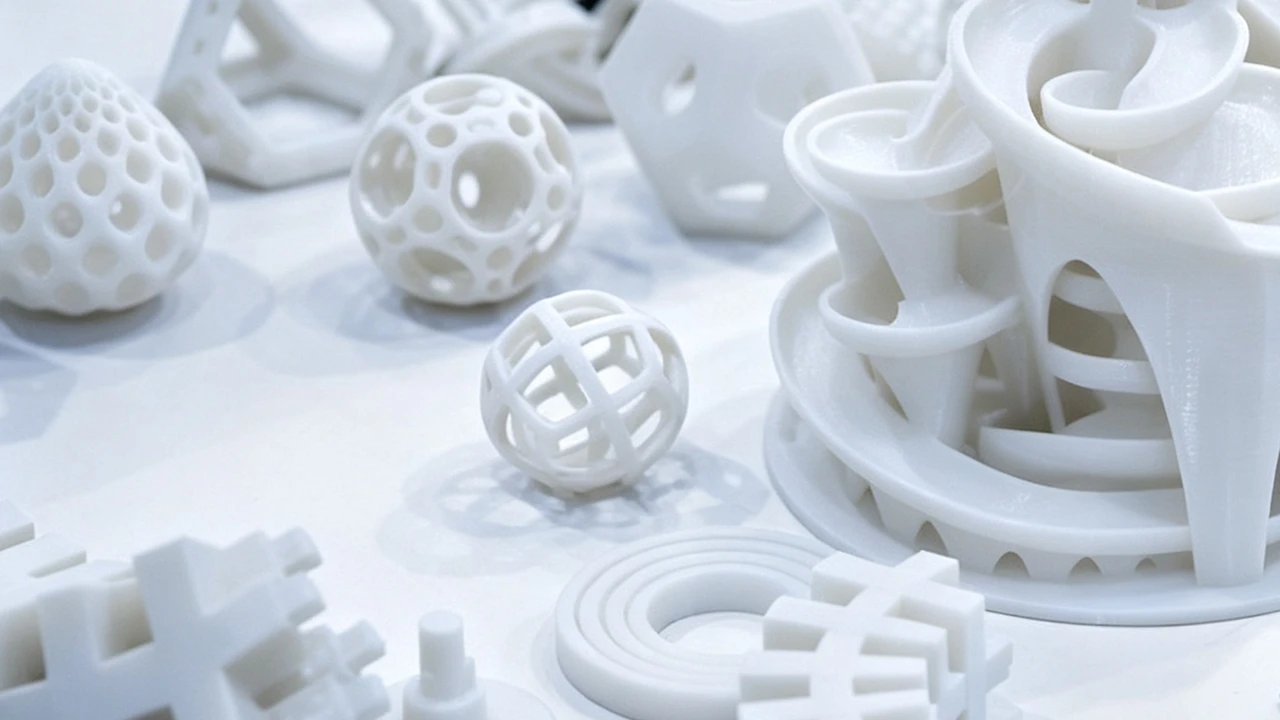
Außergewöhnliche Detailwiedergabe
Mit SLA lassen sich kleiner Text, Logos, feine Details, komplexe Kurven und filigrane Geometrien präzise reproduzieren, was mit anderen Rapid-Prototyping-Verfahren unter Umständen nur schwer zu bewerkstelligen ist.
Glatte Oberflächenbeschaffenheit
Die Teile weisen nur minimale sichtbare Schichtnähte auf, wodurch sich der Zeitaufwand für das Schleifen, Lackieren, Polieren oder die Vorbereitung von Präsentationsmodellen für Kundenpräsentationen verringert.
Schnellere Designiteration
Ohne Formenbau lassen sich verschiedene Designvarianten schnell für die Bewertung von Form, Passgenauigkeit, Montage und Ergonomie herstellen, was den Entwicklungsteams hilft, schneller Entscheidungen zu treffen.
Freiheit bei komplexen Geometrien
SLA unterstützt interne Kanäle, organische Oberflächen, kleine Hohlräume und integrierte Strukturen und bietet Designern damit mehr Freiheit bei der Validierung komplexer Produktkonzepte.
Umfangreiches Sortiment an technischen Kunststoffen
Verschiedene SLA-Harzoptionen bieten je nach den spezifischen Anforderungen an Prototypen und Tests Eigenschaften wie Transparenz, Festigkeit, Langlebigkeit, Flexibilität, Hochtemperaturbeständigkeit oder Gießbarkeit.
Geringeres Entwicklungsrisiko
Ein detaillierter Prototyp kann bereits vor der Formenherstellung Probleme hinsichtlich Interferenzen, Abständen, Optik und Benutzerfreundlichkeit aufdecken und so dazu beitragen, Änderungen am Werkzeug, Projektverzögerungen und unerwartete Kosten zu reduzieren.
Vom Prototyp bis zur Serienfertigung
Dimud kann die nächsten Fertigungsschritte nach dem SLA-Rapid-Prototyping unterstützen, darunter Vakuumguss, CNC-Bearbeitung, Formenbau, Spritzguss, Oberflächenveredelung und Produktmontage.
SLA-Harzmaterialien
Die Rechte SLA-Harz sollte je nach Verwendungszweck des Bauteils ausgewählt werden – und nicht einfach durch die Wahl des härtesten oder teuersten Materials. Dimud bewertet Schlagfestigkeit, Flexibilität, Temperatur, Optik, Montageverfahren und Prüfanforderungen, bevor ein geeignetes Material empfohlen wird. SLA-3D-Drucker-Harz.
| Harztyp | Wichtige Eigenschaften | Typische Anwendungen | Wichtige Hinweise |
|---|---|---|---|
|
Standard-Harz |
Glatte Oberfläche, feine Details, gute räumliche Darstellung |
Ausstellungsmodelle, Konzeptprototypen, Ausstellungsstücke |
Eignet sich eher zur visuellen Begutachtung als für wiederholte Stöße |
|
Robustes, ABS-ähnliches Harz |
Höhere Schlagfestigkeit und Zähigkeit |
Gehäuse, Halterungen, Klammern, Funktionsprototypen |
Verhält sich ähnlich wie ABS, ist jedoch nicht identisch mit spritzgegossenem ABS |
|
Strapazierfähiges / PP-ähnliches Harz |
Flexibel, reibungsarm und widerstandsfähig gegen mäßige Verformungen |
Steckverbindungen, Scharniere, formstabile Teile, Schutzkomponenten |
Geeignet für begrenzte Biegebelastungen und die Validierung der Montage |
|
Klares Harz |
Transparentes oder durchscheinendes Erscheinungsbild nach der Endbearbeitung |
Flüssigkeitskanäle, Beleuchtungskomponenten, Linsen, Prüfung der inneren Struktur |
Für eine hohe Transparenz sind Polieren und eine Klarlackbeschichtung erforderlich |
|
Hochtemperaturharz |
Verbesserte Hitzebeständigkeit und Steifigkeit |
Prototypen, Vorrichtungen, Werkzeuge, Heißluftanwendungen |
Eine höhere Hitzebeständigkeit kann mit einer erhöhten Sprödigkeit einhergehen |
|
Flexibles Harz |
Weich, elastisch und gummiartig |
Dichtungen, Griffe, Soft-Touch-Teile, flexible Abdeckungen |
Die Maßgenauigkeit ist in der Regel geringer als bei starren Harzen |
|
Gießharz |
Sauberes Ausbrennen mit geringen Rückständen |
Feingussmodelle, Schmuck, Präzisionsguss |
Eher für den Guss als für den langfristigen praktischen Einsatz konzipiert |
|
Biokompatibles Harz |
Entwickelt für spezifische medizinische oder zahnmedizinische Anwendungen |
Medizinische Modelle, Schablonen, zahnmedizinische Komponenten |
Die Zertifizierung und die vorgesehenen Kontaktbedingungen müssen überprüft werden |
Wie Dimud das richtige SLA-Harz auswählt
Vor Produktionsbeginn prüfen unsere Ingenieure Folgendes:
- Der Zweck des Prototyps
- Zu erwartende Belastungen und Auswirkungen
- Erforderliche Flexibilität oder Steifigkeit
- Betriebstemperatur
- Anforderungen an Transparenz und Oberfläche
- Rastverbindungen, Gewinde und Montageelemente
- Einwirkung von Chemikalien, Feuchtigkeit oder UV-Strahlung
- Ob das Design später auf Spritzguss umgestellt wird
SLA-Designrichtlinien
Gute SLA-Ergebnisse hängen nicht nur von der Druckauflösung ab. Wandstärke, Ausrichtung des Bauteils, Platzierung der Stützstrukturen, Entwässerung, Harzschrumpfung und Nachhärtung können sich alle auf die Maßgenauigkeit, die Oberflächenqualität und die Druckstabilität auswirken.
Die folgenden Richtlinien bieten praktische Anhaltspunkte für die Konstruktion von SLA-Teilen. Die endgültigen Empfehlungen können je nach gewähltem Harz, Teilgröße, Geometrie und Anwendungsbereich variieren.
| Konstruktionsmerkmal | Empfohlener Einstiegspunkt | Warum das wichtig ist |
|---|---|---|
|
Unterstützte Wandstärke |
0,6 mm oder mehr |
Dünne, gestützte Wände können sich beim Drucken, Waschen oder bei der Nachhärtung verformen. |
|
Nicht unterstützte Wandstärke |
1,0 mm oder mehr |
Freistehende Wände erfordern eine größere Dicke, um Verformungen und Brüche zu vermeiden. |
|
Mindestbohrungsdurchmesser |
0,8 mm oder mehr |
Kleine Löcher können sich aufgrund der Aushärtung des Harzes, der Ausrichtung und der Einschränkungen bei der Reinigung teilweise schließen. |
|
Montagespiel |
0,3–0,5 mm zwischen den Teilen |
Ein ausreichender Abstand trägt dazu bei, dass zusammenpassende Bauteile bei der Montage nicht miteinander verschmelzen oder sich gegenseitig behindern. |
|
Geprägte Details |
Mindestens 0,4 mm hoch und breit |
Sehr kleine Reliefschrift, Logos und Details können beim Druck oder bei der Weiterverarbeitung an Schärfe verlieren. |
|
Gravierte Details |
Mindestens 0,4 mm tief und breit |
Flache Rillen und Beschriftungen können nach dem Aushärten, Schleifen oder Lackieren weniger gut sichtbar sein. |
|
Entwässerungslöcher |
Mindestens 3 mm Durchmesser |
Hohlkörper benötigen Abflusskanäle, um nicht ausgehärtetes SLA-Harz abzuführen und eine gründliche Reinigung zu ermöglichen. |
|
Hohlwände |
In der Regel 2–3 mm |
Gleichmäßige Wandstärken tragen dazu bei, den Materialverbrauch zu senken und gleichzeitig eine ausreichende Festigkeit für die Weiterverarbeitung zu gewährleisten. |
|
Bedruckte Fäden |
Verwenden Sie größere, grobe Gewinde |
Feine Gewinde können an Schärfe verlieren; Gewindeeinsätze eignen sich besser für wiederholte Montagen. |
|
Große ebene Flächen |
Rippen, Krümmungen oder eine geeignete Ausrichtung hinzufügen |
Bei großen, ebenen Flächen treten eher Verformungen, Stützspuren oder Unebenheiten auf. |
Gestaltungshinweise
- Schützen Sie wichtige Oberflächen: Bringen Sie keine Stützen an Dichtflächen, Passflächen, transparenten Oberflächen oder sichtbaren optischen Bereichen an. Markieren Sie diese Flächen in der CAD-Datei, damit Dimud die Ausrichtung und Oberflächenbearbeitung optimieren kann.
- Große Hohlteile korrekt bearbeiten: Verwenden Sie einheitliche Wandstärken von 2–3 mm und bringen Sie Entwässerungslöcher mit einem Durchmesser von mindestens 3 mm an. Es werden zwei Öffnungen empfohlen, um das Entfernen des Harzes, das Waschen und die Aushärtung im Inneren zu verbessern.
- Berücksichtigung der tatsächlichen Montagebedingungen: Halten Sie einen Abstand von 0,3–0,5 mm zwischen den ineinandergreifenden Teilen ein und vermeiden Sie enge Toleranzen im gesamten Modell. Legen Sie den Schwerpunkt ausschließlich auf Maße, die die Passung, Dichtheit, Ausrichtung oder Bewegung beeinflussen.
Anwendungsbereiche des SLA-3D-Drucks
Der SLA-3D-Druck kommt häufig zum Einsatz, wenn feine Details, glatte Oberflächen und eine schnelle Designvalidierung entscheidend sind. Dimud unterstützt seine Kunden in den Bereichen Produktentwicklung, technische Tests, visuelle Präsentation und Kleinserienfertigung.

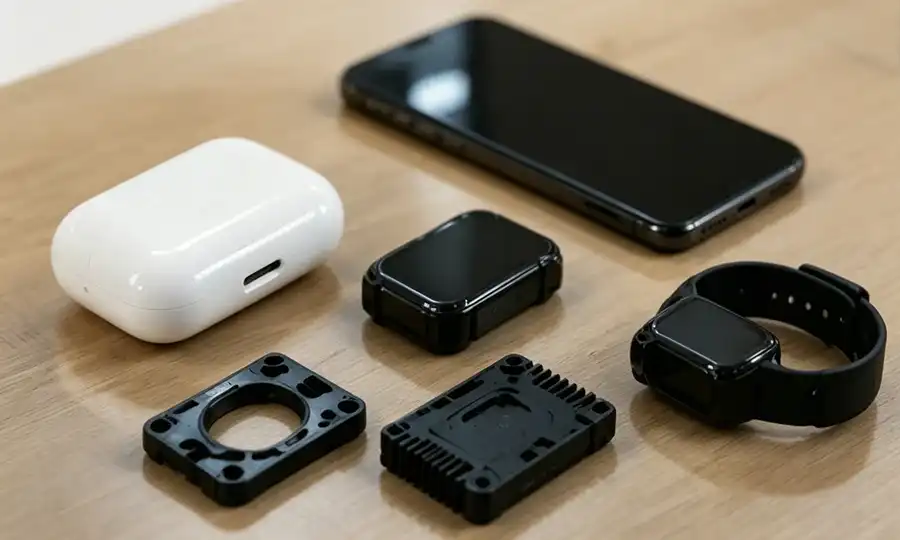
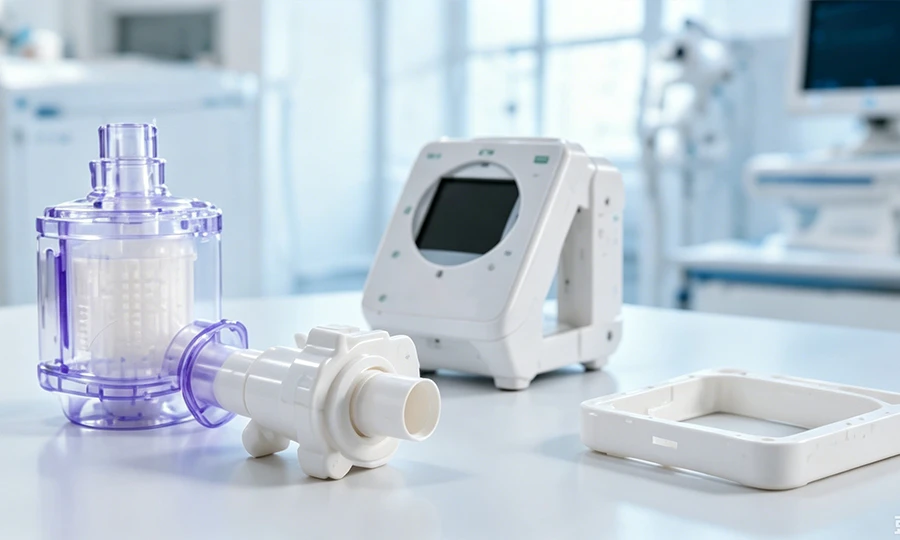
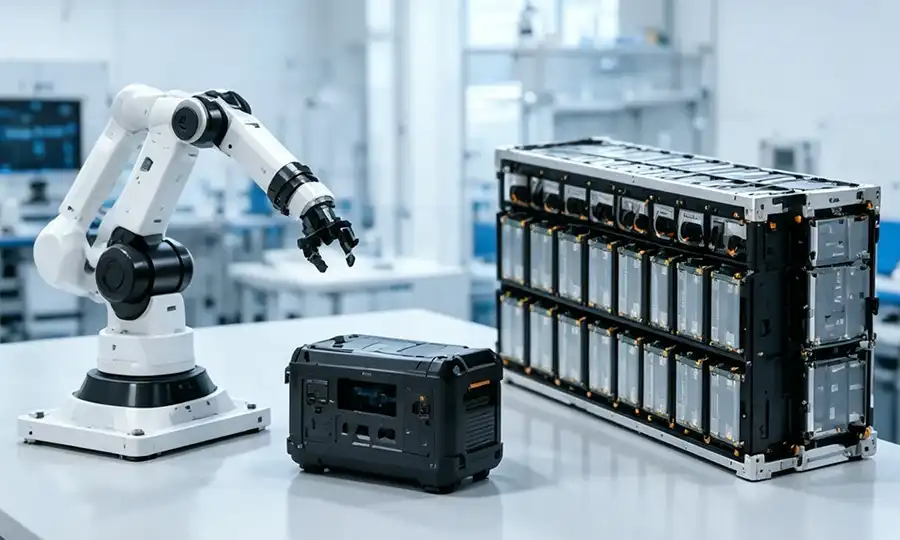
Warum sollten Sie sich beim SLA-3D-Druck für Dimud entscheiden?
Dimud verbindet den industriellen SLA-Druck mit praktischer technischer Unterstützung, Qualitätskontrolle und umfassenden Fertigungsdienstleistungen. Wir helfen unseren Kunden dabei, Prototypen zu erhalten, die nicht nur optisch präzise sind, sondern sich auch für Montagetests, Konstruktionsentscheidungen und die nächste Produktionsphase eignen.
Technische Überprüfung vor dem Druck
Unsere Ingenieure prüfen vor der Produktion die Wandstärke, die Stützbereiche, die Entwässerungslöcher, die kritischen Maße, die Montageabstände und die Sichtflächen. Dies trägt dazu bei, fehlerhafte Drucke, Verformungen, sichtbare Stützspuren und unnötige Nacharbeiten zu reduzieren.
Materialauswahl je nach Anwendungsbereich
Anstatt Harze ausschließlich anhand ihrer Härte oder ihres Aussehens zu empfehlen, bewertet Dimud Faktoren wie Schlagfestigkeit, Flexibilität, Temperaturbeständigkeit, Transparenz, Umwelteinflüsse und Prüfanforderungen, um ein besser geeignetes SLA-Harz auszuwählen.
Kontrollierte Endbearbeitung und Prüfung
Jedes Teil kann je nach den Projektanforderungen den folgenden Schritten unterzogen werden: Waschen, Nachhärten, Entfernen der Stützstrukturen, Schleifen, Polieren, Lackieren, Beschichten, Montage und Maßprüfung.
Flexible Aufträge – vom Prototyp bis zur Kleinserie
Dimud unterstützt Einzelprototypen, mehrere Designiterationen und maßgeschneiderte Teile in kleinen Stückzahlen, sodass Kunden ihre Entwürfe validieren können, ohne zu früh in den Werkzeugbau investieren zu müssen.
Umfassende Unterstützung bei der Fertigung aus einer Hand
Nach dem SLA-Rapid-Prototyping kann Ihr Projekt mit Vakuumguss, CNC-Bearbeitung, Formenbau, Spritzguss, Oberflächenveredelung und Produktmontage bei einem einzigen Fertigungspartner fortgesetzt werden.
Erfahrung in verschiedenen Branchen
Unsere Entwicklungs- und Fertigungsteams unterstützen Projekte in den Bereichen Automobilindustrie, Medizintechnik, Robotik, Unterhaltungselektronik und Industrieausrüstung und helfen unseren Kunden dabei, Herausforderungen in Bezug auf Optik, Montage, Leistung und Produktion zu bewältigen.
Starten Sie Ihr SLA-Projekt mit Dimud
Laden Sie Ihre CAD-Dateien zusammen mit Angaben zu Stückzahl, Anwendungsbereich, Material, Oberfläche und Prüfvorgaben hoch. Unser Team wird Ihr Projekt prüfen und Ihnen eine passende Fertigungsempfehlung unterbreiten.
Kosten für den SLA-3D-Druck
Die Kosten für den SLA-3D-Druck hängen nicht nur von der Menge des verwendeten Harzes ab. Auch die Geometrie des Teils, die Bauhöhe, der Bedarf an Stützstrukturen, die Art des Harzes, die Nachbearbeitung, die Prüfung und die Lieferzeit können sich auf das endgültige Angebot auswirken.
Bei Dimud wird jedes Projekt individuell geprüft, sodass Kunden einen transparenten Preis erhalten, der sich nach den tatsächlichen Fertigungsanforderungen richtet.
Was beeinflusst die Kosten beim SLA-3D-Druck?
Teileabmessungen und Harzvolumen
Größere und massive Teile verbrauchen mehr SLA-Harz und erfordern längere Druck- und Nachhärtungszeiten. Durch das Aushöhlen geeigneter Bereiche lässt sich der Materialverbrauch senken, dabei müssen jedoch die Entwässerung und die strukturelle Festigkeit berücksichtigt werden.
Bauhöhe und Ausrichtung
Die Druckdauer hängt stark von der Gesamthöhe des Druckobjekts ab. Zwei Teile mit ähnlichem Volumen können unterschiedliche Kosten verursachen, wenn bei einem Teil eine höhere Bauausrichtung erforderlich ist, um kritische Oberflächen zu schützen oder die Genauigkeit zu verbessern.
Harztyp
Standardkunststoffe sind in der Regel kostengünstiger als transparente, zähe, flexible, hochtemperaturbeständige, gießbare oder spezielle technische Kunststoffe.
Toleranz und Prüfung
Projekte mit kritischen Montageabmessungen, detaillierten Prüfanforderungen oder Messprotokollen erfordern zusätzlichen Zeitaufwand für die Konstruktion und die Qualitätssicherung.
Stützkonstruktionen
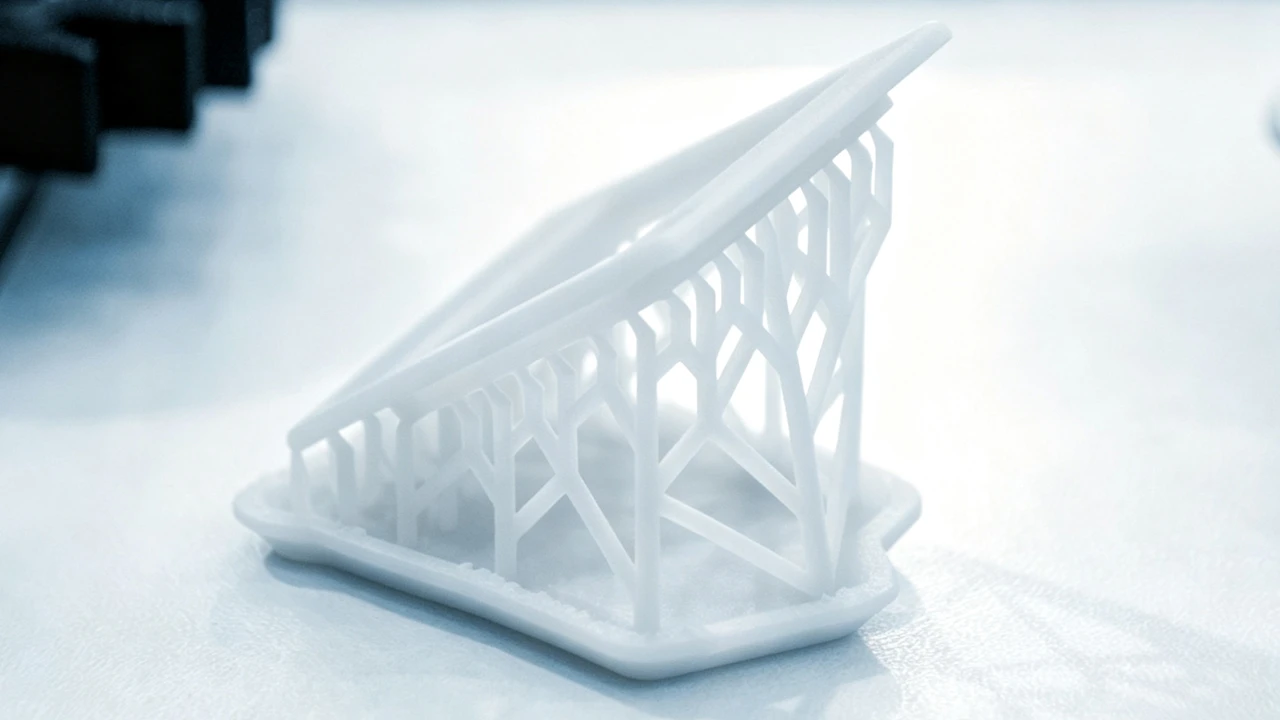
Komplexe Überhänge und filigrane Details erfordern unter Umständen zusätzliche Stützen. Mehr Stützen bedeuten einen höheren Materialverbrauch, einen höheren Zeitaufwand für die Entfernung sowie einen höheren Aufwand bei der Oberflächenbearbeitung.
Menge
Manchmal lassen sich mehrere Teile in derselben Fertigung zusammenfassen, wodurch sich die Rüstkosten pro Teil reduzieren. Der endgültige Stückpreis hängt jedoch auch von der Größe der Teile, ihrer Ausrichtung und den Anforderungen an die Oberflächenbearbeitung ab.
Oberfläche
Die einfache Entfernung der Trägerfolie kostet weniger als das Schleifen, Polieren, Lackieren, Versiegeln, die Farbanpassung oder eine Oberflächenveredelung in Ausstellungsqualität.
Vorlaufzeit
Dringende Aufträge erfordern unter Umständen eine vorrangige Einplanung, während flexible Liefertermine kostengünstigere Produktionsmöglichkeiten bieten können.
So senken Sie die SLA-Druckkosten
- Große Hohlprofile, sofern technisch möglich
- Verwenden Sie eine einheitliche Wandstärke
- Fügen Sie korrekt positionierte Abflusslöcher hinzu
- Vermeiden Sie unnötig enge Toleranzen
- Markiere nur kritische Maße und Sichtflächen
- Mehrere Kleinteile zu einer Produktionscharge zusammenfassen
- Wählen Sie ein Standardharz für die frühzeitige Entwurfsvalidierung aus
- Verwenden Sie hochwertige Oberflächenveredelungen für kundenorientierte Flächen
- Wählen Sie das Fertigungsverfahren entsprechend dem Verwendungszweck des Prototyps aus.
FAQ
SLA ist ein 3D-Druckverfahren auf Harzbasis, bei dem flüssiges Photopolymerharz Schicht für Schicht mithilfe von Licht ausgehärtet wird. Es eignet sich ideal für Bauteile, die feine Details, glatte Oberflächen und komplexe Geometrien erfordern.
SLA wird häufig für Optikmodelle, Montageprototypen, transparente Teile, medizinische Modelle, Gussformen und hochdetaillierte Prototypen für die Produktentwicklung eingesetzt.
Die Genauigkeit hängt von der Größe des Bauteils, der Geometrie, dem Harz, der Bauausrichtung, der Platzierung der Stützstrukturen und der Nachhärtung ab. Dimud überprüft vor dem Druck die kritischen Maße und kann bei Bedarf eine Maßprüfung durchführen.
SLA-Harz für den technischen Bereich eignet sich für begrenzte Funktions-, Passform- und Montageprüfungen. Für wiederholte Stoßbelastungen, Langzeitbeanspruchungen oder Anforderungen auf Serienniveau sind CNC-Bearbeitung, SLS oder Spritzguss möglicherweise besser geeignet.
Nein. SLA-Harze sind photopolymerisierende Duroplaste. Materialien, die als ABS-ähnlich oder PP-ähnlich beschrieben werden, weisen zwar möglicherweise ähnliche Eigenschaften auf, sind jedoch nicht identisch mit spritzgegossenem ABS oder PP.
Die Wahl des richtigen Materials hängt von der erforderlichen Zähigkeit, Flexibilität, Transparenz, Temperaturbeständigkeit, Oberflächenbeschaffenheit und dem Prüfzweck ab. Dimud kann Ihnen nach Prüfung Ihrer Anwendung ein geeignetes Harz empfehlen.
Ja. Mit klarem SLA-Harz lassen sich transparente oder durchscheinende Prototypen herstellen. Für eine höhere Transparenz sind in der Regel eine kontrollierte Ausrichtung, Schleifen, Polieren und eine Klarlackbeschichtung erforderlich.
Standard-SLA-Harz wird im Allgemeinen nicht für den langfristigen Einsatz im Freien empfohlen, da UV-Strahlung die Farbe und die mechanischen Eigenschaften beeinträchtigen kann. Möglicherweise ist eine UV-beständige Beschichtung oder ein anderes Herstellungsverfahren erforderlich.
Dimud unterstützt Bestellungen ab einem Stück, einschließlich einzelner Prototypen, Designiterationen und Kleinserien.
Die Lieferzeit hängt von der Größe der Teile, der Stückzahl, dem Kunststoff, der Oberflächenbehandlung und den Prüfanforderungen ab. Einfache Prototypen können in der Regel schneller fertiggestellt werden als Teile, die lackiert, poliert, montiert oder einer detaillierten Prüfung unterzogen werden müssen.
Die Kosten hängen von der Teilegröße, dem Harzvolumen, der Bauhöhe, den Stützstrukturen, dem Material, der Stückzahl, der Oberflächenbeschaffenheit, der Toleranz und dem Liefertermin ab. Das Hochladen einer CAD-Datei ist der beste Weg, um ein genaues Angebot zu erhalten.
STEP, STP, STL, IGES, OBJ und andere gängige 3D-Dateiformate werden akzeptiert. STEP- oder STP-Dateien werden bevorzugt, wenn eine technische Prüfung oder Maßanalyse erforderlich ist.
Ja. SLA-Teile müssen in der Regel gewaschen, nachgehärtet (UV-Aushärtung), von Stützstrukturen befreit und oberflächenreinigt werden. Außerdem sind Schleifen, Polieren, Lackieren, Beschichten, Einbau von Einlegeteilen und Montage möglich.